Qu'est-ce qu'un joint de montre ? Types, profilés et matériaux haute performance pour la production de montres sur mesure
La pièce la plus économique de votre nomenclature détermine si l'ensemble du lot passe le test de pression. Voici comment fonctionnent réellement les joints, quel profil va où et quoi indiquer sur la fiche technique avant le lancement de l'outillage.
FTM · Fabrication de composants horlogers, Hong Kong
Un joint de montre est un anneau en polymère technique qui est écrasé entre deux pièces de métal. C'est tout le produit.
C'est également la ligne la plus économique de votre nomenclature et l'une des raisons les plus fréquentes du retour d'un lot de production.
La définition formelle : un joint de montre est une bague d'étanchéité en élastomère ou en polymère, comprimée entre les composants assemblés du boîtier pour combler un espace que l'usinage seul ne peut fermer. Il bloque d'abord l'eau liquide, puis tout ce que l'on oublie — l'humidité, la poussière, les sébums de la peau, la crème solaire, l'eau chlorée de la piscine et le gaz.
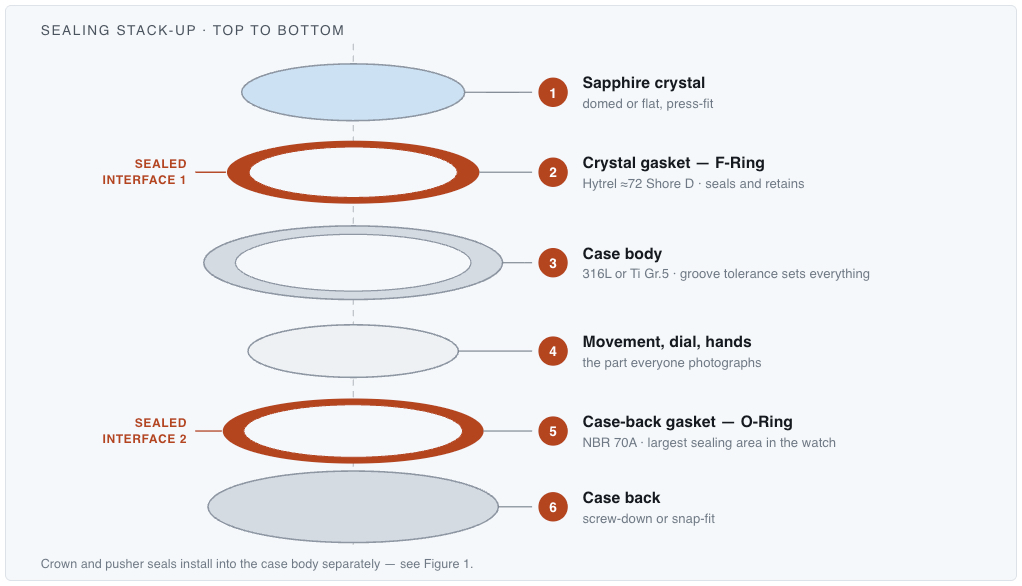
Voici l'élément qui prend au dépourvu les nouvelles marques. L'étanchéité n'est pas un composant. C'est un système, et cinq facteurs déterminent si un boîtier passe le test : l'état du joint, le taux de compression, la tolérance d'usinage du boîtier, le double joint torique de la couronne, et la précision de la gorge d'emboîtement du verre. Votre étanchéité de 10 ATM correspond au pire de ces cinq facteurs. Pas à la moyenne.
Ce guide couvre les trois profils que vous aurez réellement à spécifier (joint F, joint torique, joint TV), les polymères haute performance qui les composent (Hytrel 72D, Teflon-L, Zytel 86D), ainsi que les tolérances, les étapes de contrôle qualité et les quantités minimales de commande qui déterminent ce qu'une usine peut réellement fabriquer pour vous. Rédigé pour les fondateurs de micro-marques, les concepteurs qui spécifient un premier boîtier et les responsables des achats OEM qui préféreraient ne rien découvrir de tout cela lors du test en chambre humide.
Comment fonctionne un joint de montre ? Ingénierie de la compression et tolérances
Création d'un joint à compression contrôlée
Rien dans votre cas n'est plat. Une face d'étanchéité en 316L usinée par commande numérique ressemble à un miroir et se comporte comme une chaîne de montagnes. À l'échelle qui compte, il y a des pics, des vallées et des traces d'outils. L'eau est très petite. Elle les trouve tous.
Le rôle du joint est de devenir la surface que le technicien n'a pas pu usiner. Serrez-le entre deux composants et il se déforme jusqu'à combler chaque creux, puis repousse. Cette poussée, c'est la contrainte de contact, et la contrainte de contact, c'est l'étanchéité. Pas le matériau. La pression que génère le matériau.
Il y a deux façons de l'appliquer. Compression axiale écrase la bague entre deux faces parallèles, ce qui se produit lorsqu'un fond de boîtier se visse sur le corps de la boîte. Compression radiale le serre entre une paroi intérieure et une paroi extérieure, ce qui se produit pour un joint torique sur un tube de couronne. Géométrie différente, conception de gorge différente, et ils ne sont pas interchangeables.
La dureté détermine le comportement de la bague sous cette charge. Les élastomères mous d'environ 70 Shore A s'adaptent parfaitement et tolèrent un état de surface médiocre. Les polymères techniques durs tels que le Zytel à 86 Shore D ne s'adaptent pour ainsi dire pas du tout, ce qui est précisément le but recherché : ils conservent leur forme sous l'effet de la force d'emmanchement au lieu de s'extruder hors de la gorge.
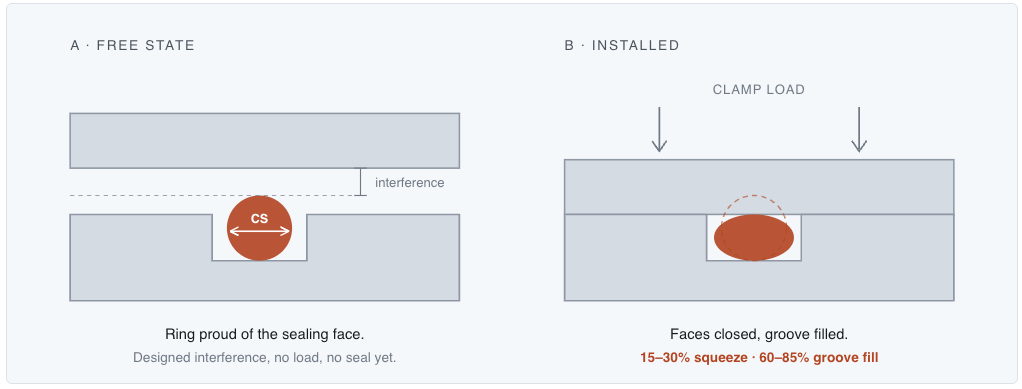
Le dimensionnement est l'étape où un joint bon marché devient coûteux. En règle générale, un joint élastomère nécessite environ 15 à 30 % d'écrasement sur sa section transversale et un remplissage de gorge de 60 à 85 %. En deçà de cette plage, vous avez des chemins de fuite. Au-delà, la bague n'a nulle part où s'échapper et commence à endommager les pièces qui l'entourent.
Étirer un joint torique trop petit sur un tube de carrure ressemble à une réparation d'établi. Ce n'en est pas une. L'étirement amincit la section transversale, ce qui réduit l'écrasement précisément au moment où l'on en aurait le plus besoin. Personne ne s'en aperçoit jusqu'à la chambre humide. Ensuite, tout le monde s'en aperçoit.
Applications des joints principaux dans l'ensemble du boîtier de montre
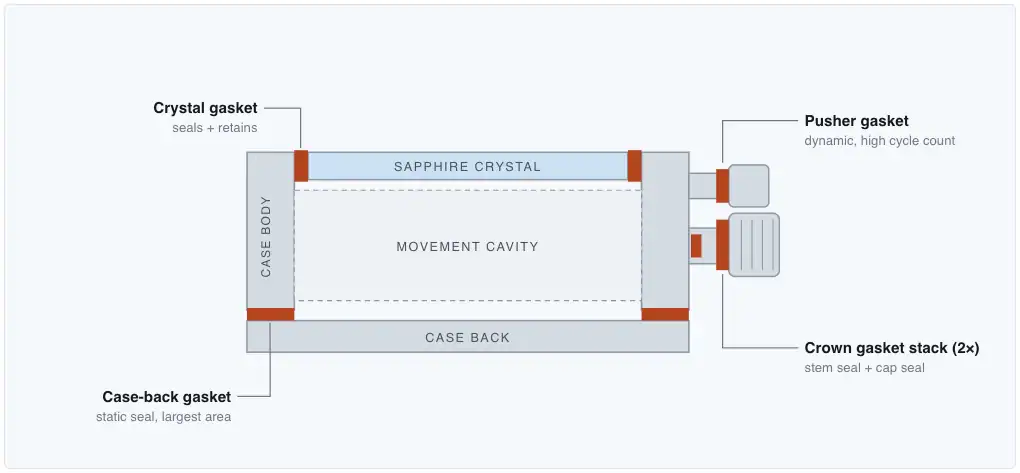
- Joint de fond de boîte. Assure l'étanchéité du fond de boîte, vissé ou emboîté. Plus grande surface d'étanchéité de la montre et bouclier principal contre la sueur du poignet, les douches et le lavage des mains.
- Joint de glace. Monté entre le verre et la lunette ou le boîtier. Nécessite une dureté Shore D élevée pour résister à la force d'assemblage et empêcher le verre de sauter sous l'effet d'une différence de pression interne.
- Ensemble de joint de couronne. Monté à l'intérieur du tube de couronne, du capuchon de couronne, ou des deux. Soumis à des frottements de rotation et à des actionnements répétés de la tige.
- Joints de poussoirs et de chronographe. Petits anneaux élastomères actionnés mécaniquement, soumis à une charge dynamique plutôt que statique.
Note de spécification d'usine
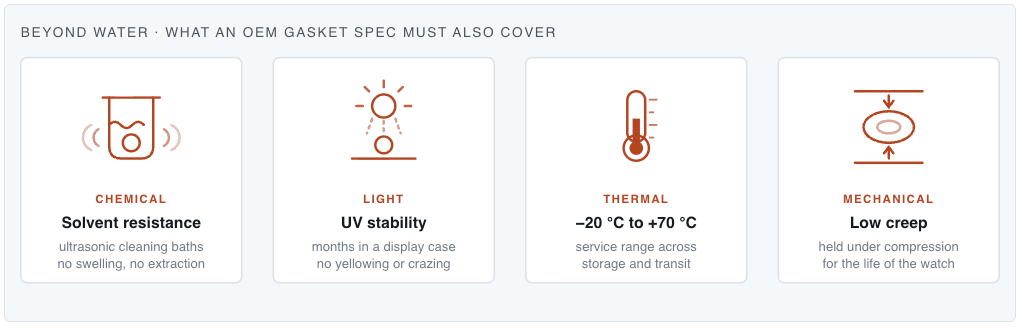
Dans la production OEM, un joint doit faire plus que bloquer l'eau. Il a besoin d'une résistance chimique contre les solvants de nettoyage aux ultrasons, d'une résistance aux UV afin de ne pas jaunir ou se craqueler dans une vitrine, et d'une stabilité mécanique de −20 °C à +70 °C. Un matériau qui assure une étanchéité parfaite puis se fissure après six semaines dans la vitrine d'un magasin a échoué.
Types de joints de montre par application de boîtier et montage
Joints de fond de boîte : exigences pour les fonds vissés et les fonds emboîtés
Les fonds de boîtier vissés utilisent un joint torique rond compressé à l'intérieur d'un canal usiné avec précision par commande numérique (CNC). Les filets fournissent la charge axiale ; la gorge détermine quelle proportion de cette charge atteint le joint. C'est l'agencement le plus simple, le plus reproductible et le moins coûteux en horlogerie, c'est pourquoi presque tout le monde commence par là.
Les boîtiers clipsés et façonnés fonctionnent différemment. Aucun filetage n'assure le serrage, la tension de l'emmanchement à force doit donc garantir l'étanchéité. Cela implique généralement un joint rectangulaire, étagé ou profilé sur mesure, conçu spécifiquement pour la géométrie de votre fond de boîtier.
Une habitude à prendre tôt : spécifier les joints de fond de boîte par largeur de rainure et profondeur de section transversale, et non par diamètre extérieur. Commander uniquement par le diamètre extérieur, c'est ainsi que les marques se retrouvent avec deux mille bagues qui conviennent techniquement et ne fonctionnent pas.
Joints en cristal : Étanchéité structurelle à haute tension
Un joint en cristal fait deux choses à la fois. Il assure l'étanchéité du joint et maintient le cristal en place sous tension. Si vous vous trompez, vous n'avez pas de fuite, vous avez un cristal cassé.
Les profilés couvrent des géométries plates, inclinées, chanfreinées, bombées et doublement bombées, adaptées à la découpe du bord du cristal et du rehaut de la lunette. Les tolérances de fabrication atteignent environ ±0,01 mm. Un joint plus épais de 0,02 mm peut fendre un saphir sous la presse. Un joint plus mince de 0,02 mm passe l'assemblage sans encombre et échoue au test d'étanchéité trois jours plus tard, ce qui est pire, car d'ici là, vous avez assemblé les montres.
Le saphir ne se plie pas. Il attend, puis il se fend. Cette unique propriété dicte la plupart des choix de matériaux plus bas sur cette page, et c'est pourquoi fabrication de cristaux de saphir et de joints sur mesure devrait être chiffré et tolérancé en tant qu'un seul ensemble plutôt que sous forme de deux bons de commande.
Joints de couronne et de poussoir de chronographe : joints mécaniques dynamiques
Tous les joints discutés jusqu'à présent sont des joints statiques. Ils sont comprimés une fois et restent en place pendant des années. Les joints de couronne et de poussoir sont des joints dynamiques, et les joints dynamiques s'usent.
Un joint de couronne est tourné, retiré, repoussé et vissé, des milliers de fois au cours de la vie de la montre. C'est le frottement qui le tue, pas l'eau. C'est pourquoi ensembles de couronne vissée à double joint torique sont la norme pour 20 ATM et plus : un premier joint torique assure l'étanchéité de la tige à l'intérieur du tube, un second celle de la couronne contre la face externe du tube. Deux barrières indépendantes, car celle qui bouge le plus est celle qui a le plus de risques de céder.
Les poussoirs de chronographe utilisent des joints toriques miniatures soumis à des actionnements axiaux répétés. Ils nécessitent une véritable résistance à l'usure et le lubrifiant approprié, généralement une graisse fluorosilicone. Associer la mauvaise graisse au mauvais élastomère provoque un gonflement, et un joint de poussoir gonflé produit un poussoir mou et collant bien avant de provoquer une fuite. Les clients signalent cela comme un défaut de mouvement. C'est un défaut de lubrification.
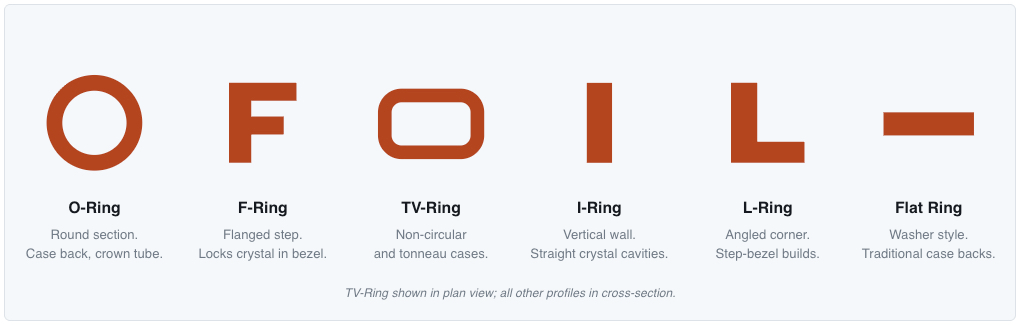
Joint de montre en forme de F : Profils de précision étagés et à bride
L'anneau F possède une section transversale à bride découpée pour s'emboîter dans une rainure à gradin de cristal spécifique ou dans une lunette de boîtier en plusieurs pièces. Cette bride lui offre ce qu'aucune section ronde ne peut offrir : un positionnement mécanique positif. L'anneau ne peut ni se déplacer, ni rouler, ni remonter pendant qu'une presse automatisée met le cristal en place.
Cela met également une plus grande surface en contact avec les deux parties, ce qui répartit la charge et réduit le risque de point de contrainte dans le saphir. Les montres de plongée et les boîtiers en plusieurs pièces l'exigent précisément pour cette raison.
Un joint F-Ring ne peut pas être remplacé par un joint torique standard. Le joint torique assurera l'étanchéité. Il n'assurera pas la retenue. Sous une différence de pression, le verre n'est plus maintenu, et la première fois qu'on le remarque, c'est dans le rapport de contrôle qualité.
Joint torique de montre : Le joint de compression universel
Section circulaire, assure l'étanchéité par écrasement radial ou axial prévisible, disponible en micro-dimensions à partir d'outillages standard. Le joint torique est la solution par défaut pour de bonnes raisons : il est polyvalent, bon marché, bien compris, et vous pouvez généralement l'acheter sans avoir à commander de moule.
Il échoue de trois manières identifiables.
- Déformation rémanente après compression. L'anneau s'aplatit sous une charge soutenue et cesse de reprendre sa forme élastique. La contrainte de contact chute, et le joint cesse discrètement d'assurer l'étanchéité tout en ayant l'air tout à fait normal.
- Fissuration par corrosion sous contrainte. L'exposition à l'ozone, aux UV et aux solvants craquelle la surface. C'est fréquent sur les montres qui passent des années en vitrine plutôt que sur un poignet.
- Échec de la torsion. Installé avec une spirale à l'intérieur. Il assure une bonne étanchéité au début, puis se fend le long de la torsion. C'est un problème de formation à l'assemblage, et non un problème de matériau, et cela apparaît comme un taux de défaillance dispersé plutôt que généralisé à tout un lot.
Joint de montre TV-Ring : profilés de verres ovales et spéciaux
Les boîtes rectangulaires, tonneau, coussin et écran de télévision ont un problème que les boîtes rondes n'ont pas : les angles. Courbez un joint torique standard autour d'un rayon serré et l'extérieur de la section s'amincit tandis que l'intérieur s'accumule. La compression devient inégale précisément là où la géométrie subit déjà les contraintes les plus fortes.
Le TV-Ring est moulé selon le contour du boîtier de sorte que l'épaisseur de la paroi et la tension de compression restent uniformes dans chaque coin. Si votre cahier des charges inclut le mot “ tonneau ”, ce poste n'est pas optionnel et nécessitera son propre outillage.
Autres profilés techniques : anneaux en I, anneaux en L, anneaux plats et irréguliers
- I-Ring. Retenue de paroi verticale droite pour cavités cristallines à côtés parallèles. Section simple, haute résistance de colonne.
- L-Ring. Profilé d'angle biseauté pour les constructions à lunette étagée où le verre repose sur un épaulement plutôt que sur un plan.
- Joints plats. Joints de compression de type rondelle pour les fonds de boîte traditionnels. Démodés, parfaitement efficaces.
- Géométries irrégulières. Moulé ou usiné pour s'adapter à un boîtier sur mesure. Si votre boîtier est véritablement original, votre joint le sera aussi, et le calendrier d'outillage doit en tenir compte dès le premier jour.
Regarder : Explication des matériaux de joints : ingénierie des polymères et des élastomères
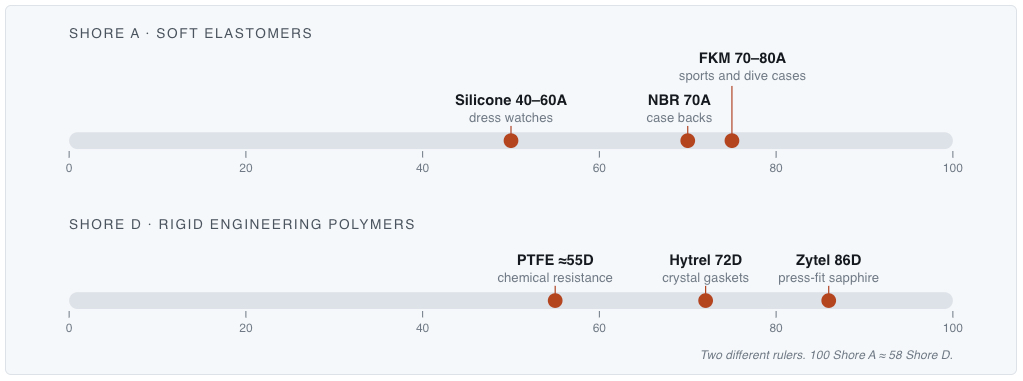
Avant la liste des matériaux, une précision qui évite de nombreux e-mails confus. Shore A et Shore D sont deux échelles différentes. Le Shore A mesure les caoutchoucs mous. Le Shore D mesure les plastiques durs. Environ 100 Shore A correspond à près de 58 Shore D, les chiffres ne sont donc pas directement comparables. Un anneau en nitrile de 70 Shore A est à peu près aussi ferme qu'une gomme de crayon. Un anneau en Hytrel de 72 Shore D se rapproche davantage d'un casque de chantier.
Hytrel : Élastomère polyester thermoplastique (72 Shore D)
L'Hytrel se situe entre le caoutchouc et le plastique technique et emprunte la moitié utile de chacun : la flexibilité d'un élastomère, la résistance et la stabilité au moulage d'un polymère structurel. D'une dureté d'environ 72 Shore D.
Ce qui compte en production, c'est la combinaison d'une résistance à la traction élevée, d'une excellente résistance à la fatigue par flexion et d'une répétabilité dimensionnelle hors moule. Une bague en Hytrel conserve sa section spécifiée sur une longue série, de sorte que la compression que vous avez conçue est celle que vous obtenez sur la 3 000e unité, et pas seulement sur l'échantillon.
Utilisation typique : joints de glace et bagues d'emboîtage rigides de fond de boîte, partout où la pièce doit assurer un support structurel tout en garantissant l'étanchéité.
Teflon-L : Joints de précision en fluoropolymère
Un mélange de fluoropolymères avancé conçu pour deux propriétés : un frottement quasi nul et une inertie chimique presque totale. Stable d'environ −40 °C à +150 °C, ce qui dépasse largement tout ce qu'une montre-bracelet rencontrera et correspond exactement à la marge recherchée.
La faible friction est le maître-mot des joints dynamiques. Un joint à couronne meurt d'usure, et l'usure est le produit de la friction par le nombre de cycles. Réduire le coefficient de friction prolonge la durée de vie du joint sans modifier la conception de la couronne.
Le Téflon-L est fourni en variantes techniques à code couleur : jaune, noir, naturel. Cela semble cosmétique. Ça ne l'est pas. C'est ainsi qu'un assembleur confirme d'un coup d'œil que la bonne pièce se trouve dans le bon bac, ce qui importe lorsque trois types de joints sur un même établi diffèrent de 0,3 mm.
Zytel : Polyamide à haute rigidité (86 Shore D)
Le Zytel est un polyamide technique, essentiellement un nylon de haute qualité, d'une dureté d'environ 86 Shore D. Translucide à opaque, doté d'une haute résistance aux chocs et très stable dimensionnellement sous contrainte de compression soutenue.
Précisez-le là où le joint agit comme un verrou structurel rigide plutôt que comme un joint souple, typiquement pour les verres saphir emmanchés en force. Son fluage proche de zéro est la propriété qui fait le travail : il ne se détend pas lentement sous charge, de sorte que le verre reste exactement là où la pression l'a placé.
Élastomères secondaires : NBR, FKM, Silicone, PTFE, Tefzel et synthétiques spéciaux
- NBR (nitrile). Le fourrier. Rentable, haute résistance aux huile, tout à fait adéquat pour les fonds de boîtier standard. La plupart des montres sur Terre en sont scellées.
- FKM (fluoroélastomère). Vendu sous des noms commerciaux tels que Viton. Environ 70–80 Shore A, avec une résistance aux solvants, à l'ozone et à la déformation rémanente bien supérieure à celle du nitrile. La mise à niveau que vous choisissez lorsque la montre sera portée intensivement plutôt qu'exposée.
- Silicone. Extrêmement flexible sur une large plage de températures et léger sur le boîtier. Le hic, c'est sa perméabilité aux gaz, ce qui en fait un mauvais choix lorsque le contrôle de l'humidité interne à long terme importe. Très bien pour les montres habillées légères, inadapté pour un boîtier de plongée.
- PTFE, Tefzel (ETFE) et Arnitel. Polymères spéciaux pour environnements chimiques ou thermiques agressifs, ou lorsqu'une combinaison inhabituelle de frottement et de rigidité est nécessaire.
FKM vs Silicone : Choisir le joint souple
Le FKM et le silicone sont les deux élastomères souples qui se disputent les mêmes applications, et les acheteurs nous demandent de les comparer plus souvent que toute autre paire. Ce sont tous deux des matériaux Shore A, tous deux facilement disponibles, et ils échouent dans des directions opposées.
FKM est un fluoroélastomère, généralement compris entre 70 et 80 Shore A. Il résiste aux solvants, à l'ozone, aux UV et aux sébums cutanés, et il conserve sa déformation rémanente après compression pendant des années plutôt que des mois. Cette combinaison ressemble fort à la description de ce qu'endure réellement une montre-bracelet : sueur, crème solaire, chlore, bain de nettoyage lors de la révision, et compression constante pendant tout ce temps.
Silicone est plus souple, généralement de 40 à 60 Shore A, et reste flexible à des températures où la plupart des élastomères jettent l'éponge. Il assure une excellente étanchéité sur un état de surface qui poserait problème à un matériau plus dur. Ses inconvénients sont la perméabilité aux gaz, une résistance à la déchirure modeste et une résistance médiocre à certains huiles et solvants.
| Propriété | FKM (fluoroélastomère) | Silicone |
|---|---|---|
| Dureté typique | 70A – 80A | 40A – 60A |
| Température de service | ≈ −20 °C à +200 °C | ≈ −60 °C à +200 °C |
| Résistance aux solvants et aux huiles | Excellent | Médiocre à passable |
| Résistance à l'ozone et aux UV | Excellent | Bien |
| Perméabilité aux gaz | Faible | Haut |
| Déformation rémanente après compression | Faible, récupère bien | Modéré à élevé |
| Résistance à la déchirure | Bien | Faible |
| Coût relatif | Haut | Faible |
| Meilleure utilisation de montre | Joints de fond de boîte, de couronne et de poussoirs sur les boîtiers de montres sport et de plongée | Montres habillées légères, utilisation en climat froid |
Pour la plupart des programmes de micro-marques, le FKM constitue la meilleure option par défaut et le silicone l'exception. La propriété déterminante est généralement la perméabilité plutôt que quoi que ce soit lié au test de pression : l'eau peut être maintenue à l'extérieur par l'un ou l'autre des matériaux le premier jour, mais la vapeur d'humidité traverse directement le silicone aussi longtemps que la montre existe. Si le boîtier doit rester sec à l'intérieur pendant des années, cela suffit à trancher la question.
Le silicone gagne sa place là où la souplesse et la flexibilité à froid comptent vraiment, et où la montre ne passera pas sa vie contre la peau. C'est également l'option la moins chère, ce qui constitue un argument de poids en grande quantité, pour peu que l'on soit honnête sur ce que l'on achète.
Sourcing OEM, contrôle qualité en usine et assurance qualité
Comment les marques B2B sélectionnent et spécifient les joints de montre
Assortissez le joint au matériau du boîtier, et pas seulement au dessin. Le titane de grade 5, l'acier inoxydable 316L et le saphir se comportent différemment au niveau de la surface d'étanchéité. Le titane est plus tendre contre une bague dure et grippe plus facilement. Le saphir n'offre aucune flexibilité. L'acier se situe entre les deux et est le plus tolérant des trois, ce qui explique en partie pourquoi il reste le choix par défaut le plus judicieux pour une première série de production. Abordez ce point lors du cadrage. usinage de boîtiers sur mesure en 316L et titane, car les spécifications du boîtier et du joint se limitent mutuellement.
Mesurez quatre choses, à chaque fois. Diamètre intérieur, diamètre extérieur, section transversale et taux de remplissage de la gorge. Un dessin qui vous donne le diamètre intérieur et le diamètre extérieur mais pas la section transversale n'est pas une spécification, c'est une suggestion.
Aligner la pression nominale sur l'ensemble complet. 3ATM, 5ATM, 10ATM, 20ATM et 30ATM sont les paliers standard. Il est bon de se rappeler qu'une étanchéité de 3ATM provient d'un test de pression statique équivalent à trois bars, et non d'une promesse concernant trente mètres de nage. Votre client ne lira jamais cette phrase, et c'est précisément pourquoi les spécifications de vos joints doivent le faire.
Les revêtements font également partie de cette conversation. Une surface d'étanchéité plaquée ou revêtue modifie le frottement, la dureté et l'état de surface à l'interface exacte contre laquelle le joint doit assurer l'étanchéité, donc Durabilité des finitions de surface PVD et IP appartient au même examen que la sélection du joint plutôt qu'après.
Protocoles de contrôle de la qualité en usine pour la production de joints
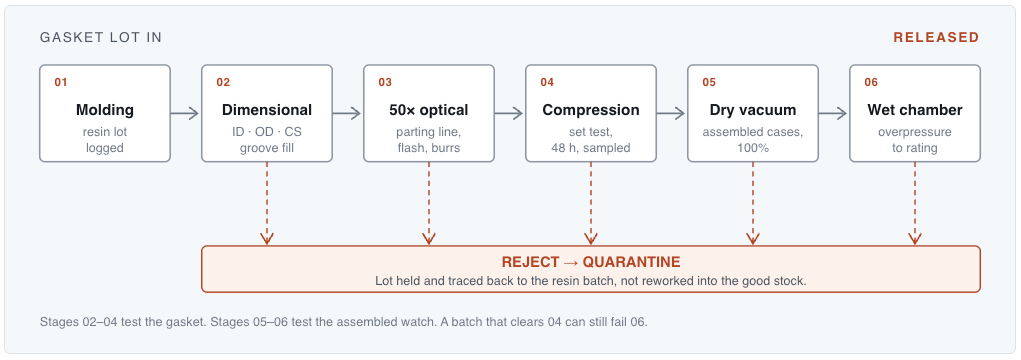
- Inspection microscopique. Les bords du joint sont inspectés sous grossissement optique 50× pour garantir des lignes de plan de joint nettes, exemptes de bavures et d'exsudations. Une bavure de 0,05 mm sur une ligne de plan de joint est invisible à l'établi et constitue une voie de fuite dans la chambre.
- Essai de déformation rémanente après compression. Élasticité, résistance à la traction et reprise vérifiées après 48 heures sous compression continue. C'est le test qui prédit si le joint fonctionne toujours la troisième année, et c'est celui qui est le plus souvent omis.
- AQ de la chambre de pression. Test d'étanchéité à vide sous air 100 pour cent sec sur les boîtiers assemblés, suivi d'un test en caisson étanche à surpression humide. Les tests à sec détectent rapidement et à moindre coût les défauts majeurs. Les tests humides confirment le reste.
Sourcing B2B, délais d'outillage et considérations relatives aux MOQ
La répartition commerciale est simple. Les dimensions standard des joints toriques sont produites à partir de matrices de moulage existantes, ce qui vous permet de passer de petites commandes et de les renouveler rapidement. Les profils propriétaires F-Ring et TV-Ring nécessitent leur propre outillage, et l'outillage implique un coût initial, un délai d'exécution avant le premier article et une quantité minimale de commande (MOQ) qui reflète ces deux éléments.
Planifiez l'outillage avant la date de lancement, et non après. Un joint en cristal personnalisé n'est pas une pièce que l'on peut expédier en urgence une fois que les boîtiers sont déjà usinés, car la rainure de ces boîtiers a été taillée pour correspondre à un joint qui n'existe pas encore.
La constance des polymères d'un lot à l'autre est l'autre élément qui vaut la peine d'être payé. Deux expéditions de bagues nominalement identiques, moulées à partir de lots de résine différents dans des ateliers différents, peuvent différer suffisamment en termes de dureté pour modifier votre taux de réussite de plusieurs points. L'approvisionnement constant en résine et la traçabilité documentée des lots constituent une grande partie de ce protocoles de contrôle qualité de la fabrication horlogère à Hong Kong existent pour assurer, parallèlement à la conformité aux exportations et au contrôle indépendant de la production continentale.
Foire aux questions
Quelle est la fonction principale d'un joint de montre dans la fabrication B2B ?
Il assure un joint d'étanchéité environnemental comprimé entre les composants usinés du boîtier, empêchant l'eau, la poussière, les huiles et l'humidité atmosphérique de pénétrer dans la cavité du mouvement. En termes de production, il absorbe également les tolérances : il comble l'écart que l'usinage ne peut pas combler, de manière reproductible, sur toute une série de boîtiers plutôt que sur un seul bon échantillon.
Quelle est la différence entre un joint de montre en forme de F et un joint torique (O-Ring) ?
Un joint torique (O-Ring) a une section transversale ronde et symétrique et assure l'étanchéité par écrasement prévisible. Un joint F-Ring a un profil étagé à bride conçu pour se loger dans une rainure de verre ou un épaulement de lunette spécifique, de sorte qu'il assure à la fois l'étanchéité et la retenue mécanique du verre. Remplacer l'un par l'autre maintient l'étanchéité mais supprime la retenue.
Pourquoi le Hytrel (72 Shore D) est-il préféré pour les joints de verre de montre ?
Parce qu'il est suffisamment rigide pour maintenir un verre saphir sous une charge d'emmanchement serré sans se déformer de manière permanente, tout en conservant assez de mémoire élastomère pour continuer à générer une contrainte de contact. Les matériaux plus souples assurent une bonne étanchéité et permettent au verre de bouger. Les matériaux plus durs maintiennent le verre et assurent une mauvaise étanchéité. Le Hytrel se situe au point idéal entre les deux.
Dois-je spécifier le FKM ou le silicone pour un joint de montre ?
Spécifiez le FKM partout où le joint est en contact avec des solvants, de l'ozone, des sébums cutanés ou soumis à une compression prolongée, ce qui concerne les fonds de boîte, les couronnes et les poussoirs sur tout modèle plus sportif qu'une montre habillée. Ne choisissez le silicone que pour les pièces habillées légères ou en cas de besoin avéré par temps froid. Le FKM coûte plus cher à l'unité. La perméabilité aux gaz du silicone l'exclut là où l'humidité interne doit être contrôlée pendant des années.
Quelles sont les quantités minimales de commande (MOQ) pour les joints de montre moulés sur mesure ?
Les tailles de joints toriques standard peuvent généralement être approvisionnées par séries de 300 à 500 pièces à partir de l'outillage existant. Les profils personnalisés de joints F ou TV nécessitant un nouveau moule d'injection commencent généralement à 1 000 à 3 000 pièces, et le délai d'obtention de l'outillage importe autant que la quantité lorsque vous planifiez un lancement.
Spécification de joints pour une série de production ?
La sélection du joint est déterminée par les pièces qui l'entourent. Si vous étudiez un premier cas ou si vous en révisez un existant, les pages de composants pertinentes sont cristaux et joints, couronnes et poussoirs, boîtiers de montres et traitement de surface. En tant que fabricant de joints de montres, nous préférons voir le plan de la boîte tôt plutôt que le rapport de défaillance tard. Envoyez-le-nous et nous reviendrons vers vous avec le profil, le matériau et les tolérances d'étanchéité de montre avec lesquels nous le fabriquerions.
 English
 French
 German
 Italian